聚焦油气及热电领域金属构件在长期服役后产生的各类损伤缺陷,系统构建了覆盖“焊接工艺优化—焊接修复技术研发—修复结构安全评价”全链条的金属先进连接与修复技术体系。团队融合焊接热模拟试验、有限元数值仿真、微观组织表征与力学性能评价等先进手段,系统开展长期服役耐热钢补焊热影响区组织性能退化规律、X80高钢级管道修复焊残余应力与承载能力、奥氏体不锈钢焊条热裂敏感性等关键科学问题研究,突破爆炸焊接异种金属连接等核心技术,研发出适配油气管道、电站管道、轻质合金构件等不同场景的先进连接与修复工艺。成果已在油气长输管道缺陷修复、电站再热蒸汽管道补焊、铝-钢复合材料制备等领域获得工程应用验证,为金属结构件延寿与安全运行提供了关键技术支撑。
【核心技术突破】
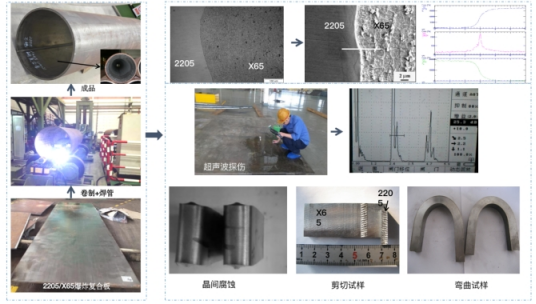
油气管道用高性能层状复合材料制备技术:为减少焊缝、提高管道综合性能和降低成本,团队开发出了满足使用要求的油气管道用高性能层状复层材料制备技术,能够实现①复层拼焊工艺优化,超长复合材料复层焊缝质量问题,通过薄板背面保护技术、薄板焊缝坡口设计技术、薄板焊缝表面粗糙度控制技术等,避免焊缝出现夹杂、错边、气孔过多等超标缺陷,焊缝合格率提高至92%;②薄复层板形控制技术解决了焊接后板材变形的问题,可将焊后复层板材的不平度控制在8mm/m,15mm/整体,满足爆炸焊接要求;③表面自动化打磨控制技术:通过对现有设备进行改造,可将板材的表面粗糙度控制在8μm以下,通过创新性地设计粉尘回收系统,改善生产现场的环境;④薄复层超长复合板爆炸焊接制备技术:通过开发专用稳定炸药制备技术、爆炸焊接计算机模拟技术、超长板材间隙布置技术等,开发出复层厚度在2mm,复合板长度≥10000mm的高性能层状复合材料,复合板不平度≤20mm/整体,结合强度≥160MPa,满足行业使用要求。
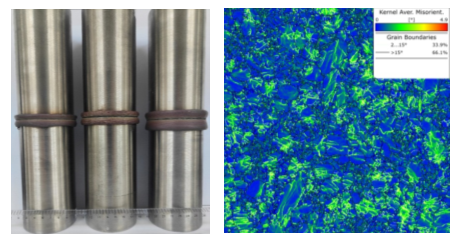
轻质材料的制造工艺:针对轻质材料的固相焊焊接工艺,构建了一套全生命周期评价体系,涵盖轻质材料焊接接头的设计、制造、服役及失效报废的全过程,系统性地评估其性能演变、可靠性、经济性。它超越了传统仅关注“焊后力学性能”的静态评价方式,转而采用动态、多维度、数据驱动的方法,实现对接头“一生”的科学管理与优化。该体系不仅能保障安全高效作业,更能支撑绿色低碳转型,是高端装备制造迈向智能化、可持续化的关键一步。
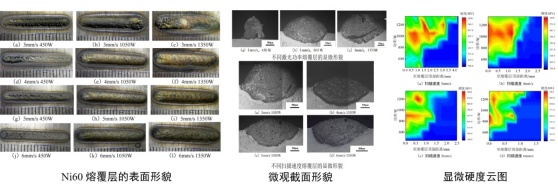
钛合金表面激光熔敷耐磨带制备技术:采用同轴激光熔覆技术制备镍基复合耐磨涂层,优化了激光参数、扫描路径、熔覆层数及粉末配比。确定单道熔覆最优激光功率、扫描速率,直线往复交叉扫描的涂层性能优异,4层熔覆可满足工程厚度标准。WC改性涂层综合性能最佳,硬度、耐磨性能提升显著,磨损形式以轻微复合磨损为主;B4C改性涂层晶粒细化效果突出。各涂层与基材结合良好,可为钛合金钻杆耐磨防护提供技术参考。
X80高钢级管道修复焊残余应力与承载能力评价技术:针对X80在役管道局部修复焊过程中高拘束度焊缝产生高值残余应力、影响管道安全运行的工程问题,团队采用有限元数值模拟与盲孔法试验相结合的方法,系统研究了修复焊尺寸(长度、宽度、深度)对残余应力分布及承载能力的影响规律。研究表明:修复焊长度越长、深度越浅、宽度越窄,管道承载能力越好;修复焊长度为55 mm时极限内压仅降低7%,为最优修复长度;含根部气孔缺陷的接头极限承载内压下降22.6%,经盖面修复焊后进一步下降29%。该研究明确了修复焊工艺参数与管道承载能力的定量关系,为X80管道修复焊工艺设计提供了数据支撑。
异种金属爆炸焊接与复合材料制备技术:针对铝合金与钢材因物理性能差异大、常规熔焊难以有效连接的行业瓶颈,团队采用爆炸焊接技术直接实现铝合金与碳钢的有效连接,制备出新型铝-钢复合材料。爆炸焊接后复合材料外观完整,渗透检测显示铝合金与钢材料结合良好、无分层及裂纹缺陷;界面呈现典型波状结合形貌,平均剪切强度达74MPa,弯曲试验界面未出现分层和裂纹,结合质量满足标准要求,该技术为轻质合金与钢材的复合结构制备提供了可靠工艺方案。同时,团队还攻克了不锈钢-碳钢双金属复合管(板)长期受焊缝易开裂、质量稳定性差等问题制约,难以规模化推广与长效安全服役的质量瓶颈,显著提升焊接合格率与接头服役寿命。
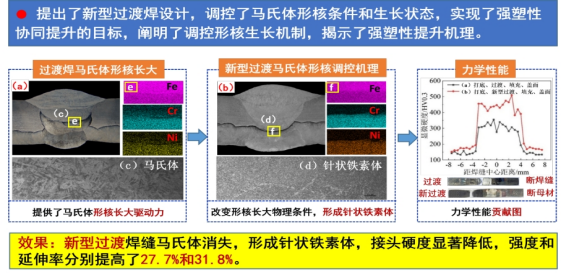
奥氏体不锈钢焊条热裂敏感性与焊接工艺优化技术:针对E16-25MoN奥氏体不锈钢焊条在异种钢焊接中热影响区易产生高温失塑裂纹(DDC)的工程难题,团队通过应变致裂实验与横向可调拘束实验,明确了熔敷金属的DDC敏感温度区间为850℃~1150℃,在1000℃附近应变容限小于6%时裂纹敏感性最高。TEM表征揭示M23C6碳化物在晶界呈链状析出是导致DDC开裂的主要原因。研究明确了热输入增大对开裂的促进作用以及高温停留时间对M23C6析出的影响规律,为E16-25MoN焊条焊接工艺参数优化与DDC裂纹防控提供了理论指导。
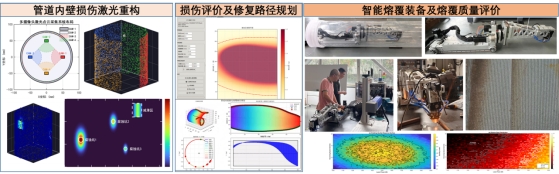
小口径管道内壁损伤重构与智能激光熔覆技术:通过集成内壁三维损伤扫描重构与内窥智能激光熔覆系统,攻克小口径管道狭小内腔修复难题,精准完成腐蚀、磨损部位增材再生,熔覆层结合强度、耐蚀性能远超传统工艺。
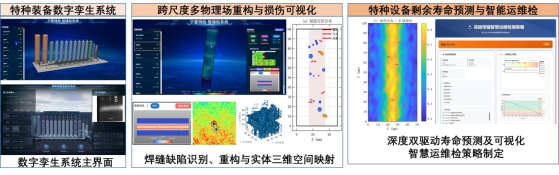
特种设备数字孪生损伤可视化及寿命预测系统:依托多模态无损检测与数字孪生双驱动技术,聚焦特种设备损伤难题,攻克设备微观损伤量化检测、缺陷三维重构、寿命精准预测技术瓶颈。系统突破传统人工运维短板,实现特种设备损伤演化可视化、剩余寿命动态推演与智能运维决策,预测精度达90%。可有效规避设备安全隐患,提升设备综合可用率15%以上,减少非计划停机损耗,助力化工特种设备安全长效运维与降本增效。
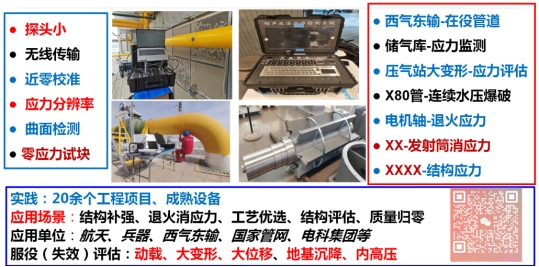
大型结构应力检测、监测及评价技术:围绕大型结构、载运工具服役安全需求,发展了超声波法残余应力测量技术,可进行残余应力、工作应力、结构应力、螺栓紧固应力的无损测量,满足工业产品的结构设计改进、工艺优化、服役安全(失效)评估需求。本方向建立了国际先进的高频超声成像检测、应力超声法测量平台,采用近零校准技术,应力分辨高、测试信号稳定。方法工程意义重大,应用范围广,可用于结构裂纹缺欠扩展评估、风险评价、维修方案指导、服役安全监测等,先后应用于天然气管线、火箭贮箱、高铁车身、相控阵雷达、导弹发射箱等重要产品的应力检测、质量监测及可靠性评价。
【成果支撑】
依托材料科学与工程学院焊接技术与工程方向长期积累,团队在焊接工艺优化、材料组织表征与性能改进、焊接结构失效分析及安全评价等领域形成鲜明特色。核心骨干路浩教授为中国机械工程学会焊接分会生产制造与质量保证、计算机辅助工程、熔焊工艺及设备、造船及海洋工程专委会委员,中国焊接协会专家技术工作委员会委员、教育与培训工作委员会常务理事,中国机械工程学会应力测试专委会委员,中国机械工业教育协会焊接技术与工程专业教学委员会委员;李霄教授为中国机械工程学会失效分析专家近五年主持企业项目10项、到款经费300余万元,发表论文80余篇,授权发明专利1件,获省部级科技奖励2项;王洪铎为国际焊接工程师。
科研成果:团队在焊接学报、热加工工艺等核心期刊发表焊接领域学术论文多篇,涵盖高强铝合金随焊超声旋压、Ti-22Al-25Nb合金电子束焊接头组织演变、长期服役耐热钢补焊热影响区、X80管道修复焊承载能力等方向。
平台支撑:依托材料科学与工程学院完备的材料制备、组织表征与力学性能测试实验平台,配备焊接热模拟试验系统、电子背散射衍射(EBSD)、扫描电镜(SEM)、高温拉伸试验机等设备,为焊接接头微观组织与力学性能的系统评价提供硬件保障。
【应用前景】
电站高温管道补焊延寿:火电及核电机组中大量高温耐热钢管道在长期服役后出现材质劣化,补焊修复是延长其服役寿命的主要手段。团队关于长期服役15Cr1Mo1V钢补焊热影响区组织性能的研究成果,可直接指导电站管道补焊工艺的优化,避免因热影响区脆化引发的在役开裂事故,保障发电机组安全运行。
轻质合金高可靠焊接与结构轻量化:随焊超声旋压技术有效提升7075铝合金焊接接头的强度与硬度,可应用于航空航天、轨道交通等领域高强铝合金薄壁结构的焊接制造;Ti-22Al-25Nb合金电子束焊接技术研究为航空发动机高温结构件的焊接提供工艺支撑,助力装备轻量化与性能提升。
异种金属复合结构制备:爆炸焊接铝-钢复合材料技术可实现铝合金耐蚀、轻质与钢材高强度的功能-结构一体化设计,在油气田双金属复合管、化工耐蚀容器、船舶轻量化结构等领域具有推广价值,平均剪切强度74MPa、界面波状结合良好的技术指标为工程应用提供了质量保障。
水电工程大厚度压力管道焊接工艺开发:系统揭示了1000MPa级水电高强钢焊接热影响区组织演变与韧性劣化机理,建立了涵盖预热工艺、热输入控制及焊后处理的埋弧焊工艺体系。
焊接工艺智能化与失效诊断:基于团队在焊接结构失效分析及安全评价领域的长期积累,可面向油气田、发电厂、化工企业提供焊接接头失效诊断、残余应力评估、修复工艺优化等技术服务,推动焊接修复从经验型向数据驱动的精准化方向升级。

 当前位置: